nuevo blog
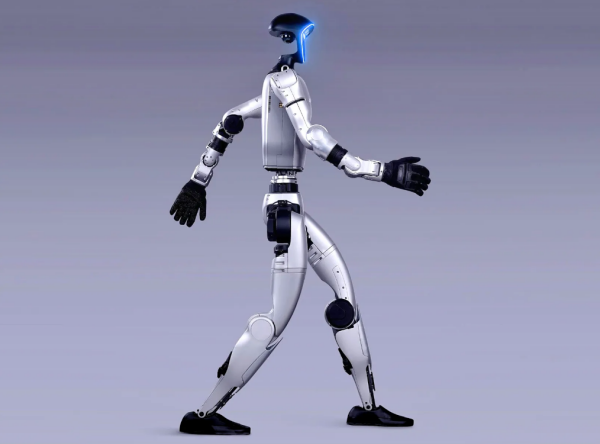
Un robot humanoide puede contener cientos de componentes estructurales y de transmisión. En toda la industria, se repiten dos errores en la selección de materiales, y ambos pueden resultar costosos:
Ahorrar en materiales especializados cuando realmente se necesitan.
—Por ejemplo, el uso de PA66-GF30 para un soporte cerca de un motor puede provocar deformación por fluencia, cambios dimensionales y deriva de posición bajo una exposición prolongada a altas temperaturas.
Utilizar materiales especiales donde realmente no son necesarios
—Por ejemplo, usar PEEK para una carcasa que no soporta carga. El rendimiento del material es excesivo para la aplicación, mientras que el costo de la lista de materiales puede aumentar drásticamente.
PPA (poliftalamida), comúnmente conocida comonailon de alta temperaturaSe sitúa justo entre estos dos extremos. No es simplemente "nylon más caro" ni "PEEK más barato". Tiene su propia posición bien definida en la selección de materiales.
Este artículo explica con precisión dónde encaja PPA: qué componentes son adecuados para PPA, cuándo su uso supondría una especificación excesiva, así como su ventana de procesamiento y los requisitos clave de validación.
La PPA es una poliamida semiaromática. A diferencia de los nylons convencionales como la PA6 y la PA66, que tienen predominantemente cadenas moleculares alifáticas, la PPA incorpora segmentos de diácidos aromáticos, como el ácido tereftálico y el ácido isoftálico.
Los anillos de benceno rígidos y la menor densidad de grupos polares dan lugar a tres cambios simultáneos:
| Propiedad | PA66 | PPA-LGF | Tendencia |
|---|---|---|---|
| Punto de fusión | Alrededor de 260 °C | 320–350 °C | Significativamente más alto |
| Temperatura de servicio a largo plazo | Aprox. 100–120 °C | 150–180 °C | Aumentó entre 30 y 50 °C. |
| HDT (1,82 MPa) | Aprox. 240–250 °C | 308°C | Aumentó |
| Absorción de agua en equilibrio (23 °C / 50 % HR) | Aproximadamente 2% | Aproximadamente 0,3% | Reducido a aproximadamente 1/4 |
| Contenido de humedad antes del procesamiento | ≤0,20% | ≤0,01% | Requisito mucho más estricto |
En función de las condiciones de funcionamiento, PPA ofrece cuatro áreas de aplicación clave de alto valor:
La temperatura de funcionamiento continuo alrededor de los motores suele estar en el rango de 80 a 120 °C. Los nylons reforzados convencionales pueden sufrir deformaciones y variaciones dimensionales durante el funcionamiento prolongado en este rango de temperatura, mientras que la precisión de posicionamiento de los soportes de los sensores afecta directamente a los resultados de la calibración.
Gracias a su alta temperatura de deflexión bajo carga (HDT) y baja absorción de agua, el PPA es una opción de material adecuada para estas aplicaciones.
Una de las aplicaciones más consolidadas del PPA son los conectores SMT. El material debe soportar la soldadura por reflujo sin plomo, donde las temperaturas máximas pueden alcanzar los 260 °C, sin ampollarse ni deformarse. Tras la soldadura, también debe mantener una separación de contactos estable en ambientes húmedos.
Los mismos requisitos se aplican a los conectores, conectores de alta tensión y componentes de soporte de PCB dentro del compartimento de control electrónico de un robot.
Esta ha sido una de las áreas de aplicación de PPA de más rápido crecimiento en los últimos años.PPA reforzado con fibra de vidrio largapueden alcanzar niveles de resistencia a la tracción superiores240 MPa, con una densidad de aproximadamente1,56 g/cm³, lo que lo hace aproximadamente un 40% más ligero que el aluminio, según la comparación de densidades.
El valor fundamental no reside simplemente en la resistencia absoluta, sino en la cadena de beneficios que se derivan de la reducción de peso y, a su vez, de la disminución de la carga sobre el motor.
Los actuadores manuales de precisión suelen tener recorridos cortos, altas frecuencias de oscilación y requisitos de tolerancia muy ajustados. Esto impone exigencias simultáneas en cuanto a resistencia al desgaste y estabilidad dimensional.
Para estos componentes, la selección de materiales debe utilizarretención dimensional después de ciclos recíprocos repetidoscomo criterio de evaluación clave, en lugar de basarse únicamente en las propiedades iniciales del material.
Aquí es donde el PPA se utiliza con mayor facilidad de forma incorrecta. El PPA reforzado ofrece alta resistencia y rigidez, pero carece de propiedades autolubricantes inherentes. Su resistencia al desgaste y su coeficiente de fricción suelen ser inferiores a los del PEEK o el POM.
Si se selecciona PPA para pares de fricción dentro de una junta, como cojinetes, superficies de engranaje o bujes, simplemente bajo el supuesto de que "la resistencia es suficiente", el desgaste y el aumento de la holgura pueden ocurrir con relativa rapidez.
Las interfaces de fricción se benefician más de los sistemas PEEK o PEEK+PTFE, mientras que el POM puede considerarse para componentes con cargas ligeras y bajo nivel de ruido. El PPA se utiliza en estructuras portantes, no en la interfaz de fricción.
El PPA tiene una tasa de absorción de agua mucho menor que el PA66, pero no es impermeable. Una tasa de absorción de agua del 0,3 al 0,5 % corresponde a una variación dimensional de aproximadamente 0,15 a 0,25 mm en una longitud de 50 mm (estimación técnica, suponiendo una variación dimensional proporcional).
En aplicaciones como el acoplamiento de componentes y las distancias entre centros de engranajes, este nivel de cambio dimensional puede ser suficiente para consumir el espacio libre de montaje disponible.
La diferencia de precio entre el PEEK y el PPA puede ser considerable. La lógica de ahorro de costes de la selección de materiales por niveles consiste en reservar el PEEK para las aplicaciones donde sea realmente necesario, en lugar de sustituirlo por completo.
El PPA tiene un margen de procesamiento mucho más estrecho que el PA66. Incluso con el mismo grado, diferentes condiciones de procesamiento pueden dar como resultado piezas con un rendimiento significativamente diferente.
| Proceso | Dirección de control | Consecuencias de un control deficiente |
|---|---|---|
| El secado | El secado con deshumidificación es esencial. El contenido de humedad debe reducirse a un nivel muy bajo, mucho más estricto que para el PA66, con un punto de rocío alrededor de−40°C. | Ruptura hidrolítica de la cadena a altas temperaturas → partes quebradizas, vetas plateadas y burbujas |
| Temperatura de fusión | Superior a la del nailon convencional; ajustada según el sistema de material específico y sin exceder el límite superior recomendado. | Demasiado bajo → plastificación insuficiente; demasiado alto → degradación termooxidativa y decoloración. |
| Tiempo de residencia | Manténgalo lo más breve posible, con control en unescala de minutos. | Reducción del peso molecular y motas negras |
| Temperatura del molde | Una temperatura elevada en el molde es un requisito indispensable, especialmente para componentes de precisión. | Baja temperatura del molde → cristalinidad insuficiente → contracción posterior, deformación, deriva dimensional y brillo superficial deficiente |
| Presión de mantenimiento | Manténgase dentro del rango medio adecuado según el grosor de la pared y evite el exceso de embalaje. | Demasiado alto → tensión residual; demasiado bajo → marcas de hundimiento y huecos |
| Recocido | Para componentes de precisión, se recomienda un recocido de alivio de tensiones después del moldeo. | Tensión interna residual → deformación gradual después del montaje |
| Remoldeo | Controle la proporción de material remolido y seque bien el material antes de procesarlo. | Reducción acumulativa del peso molecular; no se recomienda para componentes críticos de fiabilidad. |
En el caso de los materiales semicristalinos, la cristalinidad se ve fuertemente influenciada por la temperatura del molde. Una pieza moldeada a una temperatura demasiado baja puede parecer en buen estado tras el desmoldeo, pero sus dimensiones pueden seguir cambiando después del ensamblaje.
Muchas quejas sobre "inestabilidad dimensional de PPA"En realidad, el origen se debe a una temperatura insuficiente del molde, más que a la variación entre lotes de material.
Después de la fibra de vidrio orefuerzo de fibra de carbonoLa diferencia de contracción entre la dirección del flujo y la dirección transversal puede llegar a ser significativa. La orientación de las fibras también se ve afectada por la ubicación de la compuerta y la velocidad de cizallamiento.
Para estos componentes, se debe realizar un análisis del flujo del molde y se debe incorporar una compensación de contracción adecuada en el diseño del molde.Es posible que ajustar simplemente los parámetros de moldeo no sea suficiente para que la pieza vuelva a estar dentro de las tolerancias.
Etiquetas :
Síguenos :


-- Obtener actualizaciones con los últimos temas
 correo electrónico
 español
 English
 français
 Deutsch
 русский
 italiano
 português
 العربية
 日本語
 한국의
 中文