nuevo blog
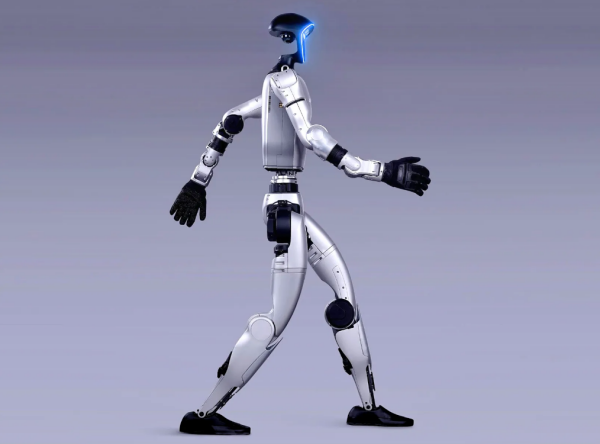
Un robot humanoide puede contener cientos de componentes estructurales y de transmisión. En toda la industria, siguen apareciendo dos errores de selección de materiales, y ambos pueden resultar costosos:
Ahorrar en materiales especializados cuando realmente se necesitan
—Por ejemplo, usar PA66-GF30 para un soporte cerca de un motor puede provocar deformación por fluencia, cambios dimensionales y deriva de posición bajo una exposición prolongada a altas temperaturas.
Usar materiales especializados donde no son realmente necesarios
—Por ejemplo, usar PEEK para una carcasa que no soporta carga. El rendimiento del material es excesivo para la aplicación, mientras que el costo de la lista de materiales (BOM) puede aumentar drásticamente.
El PPA (poliftalamida), comúnmente conocido como nailon de alta temperatura, se sitúa justo entre estos dos extremos. No es simplemente un “nailon más caro” ni un “PEEK más barato”. Tiene su propia posición claramente definida en la selección de materiales.
Este artículo explica exactamente dónde encaja el PPA: qué componentes son una buena combinación para el PPA, dónde su uso sería una especificación excesiva, así como su ventana de procesamiento y los requisitos clave de validación.
El PPA es una poliamida semiaromática. A diferencia de los nailones convencionales como el PA6 y el PA66, que tienen cadenas moleculares predominantemente alifáticas, el PPA incorpora segmentos de diácidos aromáticos, como el ácido tereftálico y el ácido isoftálico.
Los anillos de benceno rígidos y la menor densidad de grupos polares conducen a tres cambios simultáneos:
| Propiedad | PA66 | PPA-LGF | Tendencia |
|---|---|---|---|
| Punto de fusión | Alrededor de 260°C | 320–350°C | Significativamente más alto |
| Temperatura de servicio a largo plazo | Aprox. 100–120°C | 150–180°C | Aumentado en 30–50°C |
| HDT (1.82 MPa) | Aprox. 240–250°C | 308°C | Aumentado |
| Absorción de agua en equilibrio (23°C / 50% HR) | Aprox. 2% | Aprox. 0.3% | Reducido a aproximadamente 1/4 |
| Contenido de humedad antes del procesamiento | ≤0.20% | ≤0.01% | Requisito mucho más estricto |
Según las condiciones de funcionamiento, el PPA ofrece cuatro áreas de aplicación clave de alto valor:
La temperatura de funcionamiento continuo alrededor de los motores suele estar en el rango de 80–120 °C. Los nailones reforzados convencionales pueden experimentar fluencia y deriva dimensional durante el funcionamiento a largo plazo en este rango de temperatura, mientras que la precisión de posicionamiento de los soportes de los sensores afecta directamente a los resultados de la calibración.
Gracias a su alta HDT y baja absorción de agua, el PPA es una opción de material adecuada para estas aplicaciones.
Una de las aplicaciones más consolidadas para el PPA son los conectores SMT. El material debe soportar la soldadura por reflujo sin plomo, donde las temperaturas máximas pueden alcanzar alrededor de 260 °C, sin ampollas ni deformaciones. Después de la soldadura, también debe mantener un espaciado de contacto estable en entornos húmedos.
Los mismos requisitos se aplican a los conectores, los conectores de alta tensión y los componentes de soporte de PCB dentro del compartimento de control electrónico de un robot.
Esta ha sido una de las áreas de aplicación de mayor crecimiento para el PPA en los últimos años.El PPA reforzado con fibra de vidrio largapuede alcanzar niveles de resistencia a la tracción superiores a240 MPacon una densidad de aproximadamente1.56 g/cm³lo que lo hace aproximadamente un 40 % más ligero que el aluminio según la comparación de densidad.
El valor clave no es simplemente la resistencia absoluta, sino la cadena de beneficios que se deriva de la reducción del peso y, a su vez, de la disminución de la carga sobre el motor.
Los actuadores de manos diestras suelen tener carreras cortas, altas frecuencias de movimiento alternativo y requisitos de holgura ajustados. Esto impone exigencias simultáneas de resistencia al desgaste y estabilidad dimensional.
Para estos componentes, la selección del material debe utilizarla retención dimensional tras ciclos alternativos repetidoscomo criterio de evaluación clave, en lugar de depender únicamente de las propiedades iniciales del material.
Aquí es donde el PPA se utiliza incorrectamente con mayor facilidad. El PPA reforzado ofrece una gran resistencia y rigidez, pero no posee propiedades autolubricantes inherentes. Su resistencia al desgaste y su coeficiente de fricción son generalmente menos favorables que los del PEEK o el POM.
Si se selecciona PPA para pares de fricción dentro de una articulación (como rodamientos, superficies de engranaje o casquillos) simplemente bajo la suposición de que "la resistencia es suficiente", el desgaste y el aumento de la holgura pueden ocurrir con relativa rapidez.
Las interfaces de fricción están mejor atendidas por sistemas de PEEK o PEEK+PTFE, mientras que el POM puede considerarse para componentes de baja carga y bajo ruido. El PPA pertenece a estructuras de soporte de carga, no a la interfaz de fricción.
El PPA tiene una tasa de absorción de agua mucho menor que el PA66, pero no es a prueba de humedad. Una tasa de absorción de agua del 0,3–0,5% corresponde a un cambio dimensional de aproximadamente 0,15–0,25 mm en un tramo de 50 mm (estimación de ingeniería, asumiendo un cambio dimensional proporcional).
Para aplicaciones como componentes de acoplamiento de juntas y distancias entre centros de engranajes, este nivel de cambio dimensional puede ser suficiente para consumir la holgura de montaje disponible.
La brecha de precio entre el PEEK y el PPA puede ser de varias veces. La lógica de ahorro de costos de la selección de materiales por niveles es reservar el PEEK para aplicaciones donde sea verdaderamente necesario, en lugar de reemplazarlo en todos los ámbitos.
El PPA tiene una ventana de procesamiento mucho más estrecha que el PA66. Incluso con el mismo grado, diferentes condiciones de procesamiento pueden resultar en piezas con un rendimiento significativamente diferente.
| Proceso | Dirección de control | Consecuencias de un control deficiente |
|---|---|---|
| Secado | El secado por deshumidificación es esencial. El contenido de humedad debe reducirse a un nivel muy bajo, mucho más estricto que para el PA66, con un punto de rocío de alrededor de −40°C. | Escisión de cadena hidrolítica a altas temperaturas → piezas quebradizas, vetas plateadas y burbujas |
| Temperatura de fusión | Más alta que la del nailon convencional; ajuste según el sistema de material específico y no exceda el límite superior recomendado. | Demasiado baja → plastificación insuficiente; demasiado alta → degradación termo-oxidativa y decoloración |
| Tiempo de residencia | Manténgalo lo más corto posible, con control en una escala de minutos. | Reducción del peso molecular y puntos negros |
| Temperatura del molde | Una temperatura alta del molde es un requisito previo, especialmente para componentes de precisión. | Temperatura baja del molde → cristalinidad insuficiente → post-contracción, alabeo, deriva dimensional y bajo brillo superficial |
| Presión de mantenimiento | Manténgala dentro del rango medio apropiado según el espesor de la pared y evite el sobreempaquetado. | Demasiado alta → tensión residual; demasiado baja → marcas de hundimiento y vacíos |
| Recocido | Se recomienda el recocido de alivio de tensiones después del moldeo para componentes de precisión. | Tensión interna residual → deformación gradual después del montaje |
| Material remolido | Controle la proporción de material remolido y seque bien el material de nuevo antes de procesarlo. | Reducción acumulativa del peso molecular; no recomendado para componentes de fiabilidad crítica |
Para materiales semicristalinos, la cristalinidad está fuertemente influenciada por la temperatura del molde. Una pieza moldeada a una temperatura de molde demasiado baja puede parecer correcta tras el desmoldeo, pero sus dimensiones pueden seguir cambiando después del ensamblaje.
Muchas quejas sobre "inestabilidad dimensional de PPA" se originan en realidad por una temperatura de molde insuficiente en lugar de por la variación del lote de material.
Tras el refuerzo con fibra de vidrio o fibra de carbono, la diferencia de contracción entre la dirección de flujo y la dirección transversal puede llegar a ser significativa. La orientación de la fibra también se ve afectada por la ubicación de la entrada y la tasa de cizallamiento.
Para estos componentes, se debe realizar un análisis de flujo de molde y se debe incorporar la compensación de contracción adecuada en el diseño del molde.El simple ajuste de los parámetros de moldeo puede no ser suficiente para que la pieza vuelva a estar dentro de la tolerancia.
Etiquetas :
Síguenos :


-- Obtener actualizaciones con los últimos temas
 correo electrónico
 español
 English
 français
 Deutsch
 русский
 italiano
 português
 العربية
 日本語
 한국의
 中文