nuevo blog
Después de trabajar en muchos proyectos de selección de materiales de nailon, hemos descubierto que la mayoría de los errores se reducen al mismo problema: no comprender las diferencias moleculares fundamentales entre PA6 y PA66, y tomar la decisión basándose simplemente en el precio o la experiencia.
Un ejemplo típico:Se utilizó PA6 en lugar de PA66 para un componente automotriz bajo el capó, lo que provocó ablandamiento y deformación a altas temperaturas, y el rechazo de todo un lote. Por otro lado, se seleccionó PA66 donde el PA6 habría sido más adecuado para una aplicación resistente a los impactos, lo que provocó que las piezas se agrietaran bajo impacto en climas fríos y, en última instancia, llevó al cliente a cambiar de proveedor.
La diferencia de precio puede ser de solo unos pocos miles de RMB por tonelada, pero elegir el material incorrecto puede costar mucho más que el material en sí.
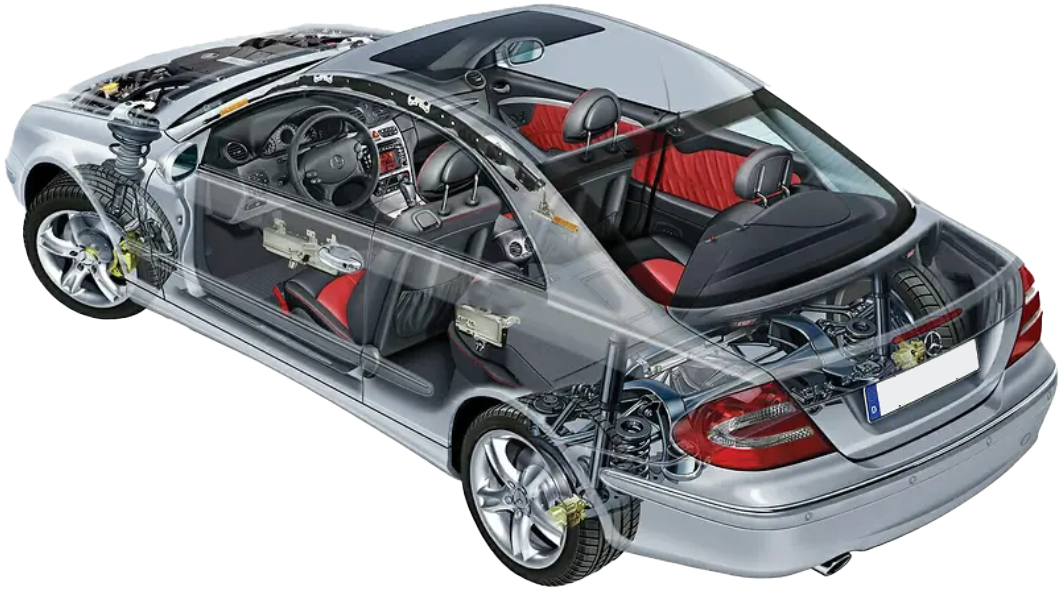
PA6 y PA66 se diferencian solo por un "6" en sus nombres, y sus gránulos pueden parecer casi idénticos. Pero su estructura de cadena molecular, cristalinidad y puntos de fusión son fundamentalmente diferentes, y estas diferencias determinan en última instancia su resistencia, tenacidad, resistencia al calor, absorción de humedad y costo.
Siga leyendo y analicemos las diferencias en solo tres minutos.
El PA6 se produce mediante la polimerización por apertura de anillo de un solo monómero, la caprolactama, lo que significa que su cadena molecular consiste en unidades repetitivas del mismo tipo. El PA66, por otro lado, se produce mediante la polimerización por condensación de dos monómeros, ácido adípico y hexametilendiamina, con dos unidades diferentes dispuestas alternativamente a lo largo de la cadena.
Aunque ambos se llaman "PA6", sus esqueletos moleculares son diferentes. El PA66 tiene una mayor densidad de grupos amida, enlaces de hidrógeno intermoleculares más fuertes y una cristalinidad intrínsecamente mayor.
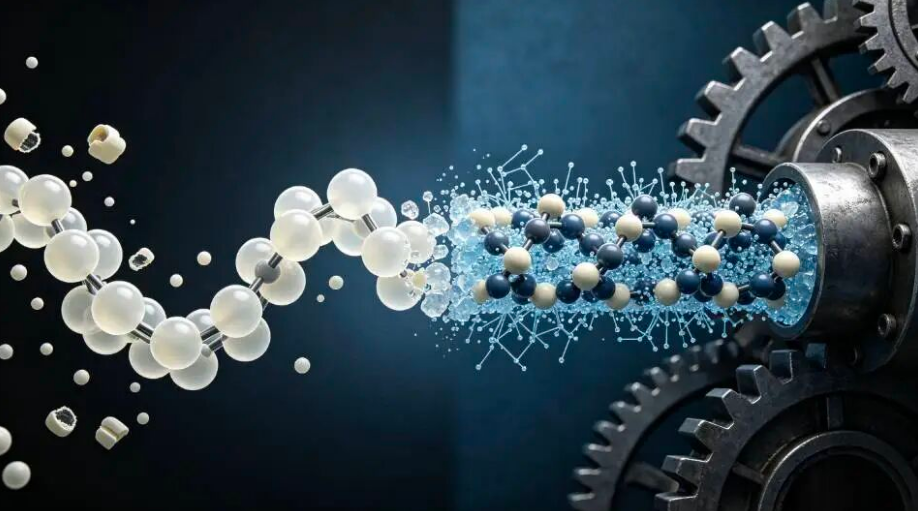
Esta diferencia es la causa raíz de casi todo lo que sigue. Una mayor densidad de grupos amida y una mayor cristalinidad dan como resultado directamente un punto de fusión más alto, mayor resistencia y rigidez, y un mayor módulo de flexión. La contrapartida es una menor tenacidad, una menor resistencia al impacto y mayores fluctuaciones de rendimiento después de la absorción de humedad.
El PA6 toma un camino diferente: su cristalinidad ligeramente menor sacrifica algo de resistencia a cambio de una mejor tenacidad y resistencia a la fatiga.
El punto de fusión del PA66 alcanza alrededor de 260°C, mientras que el PA6 se funde a aproximadamente 220°C, una diferencia de unos 40°C.
En aplicaciones de ingeniería, 40°C dista mucho de ser insignificante. En entornos de agua caliente, alrededor de los compartimentos del motor y en conectores eléctricos, los materiales expuestos a altas temperaturas continuas pueden ablandarse gradualmente y perder soporte mecánico. Para el PA6, la rigidez y la resistencia comienzan a disminuir notablemente por encima de los 100°C. El PA66, gracias a su mayor cristalinidad y punto de fusión, ofrece una retención de propiedades mecánicas significativamente mejor a temperaturas elevadas.
Esto está determinado fundamentalmente por la estructura molecular, no es algo que pueda compensarse simplemente mediante la formulación.
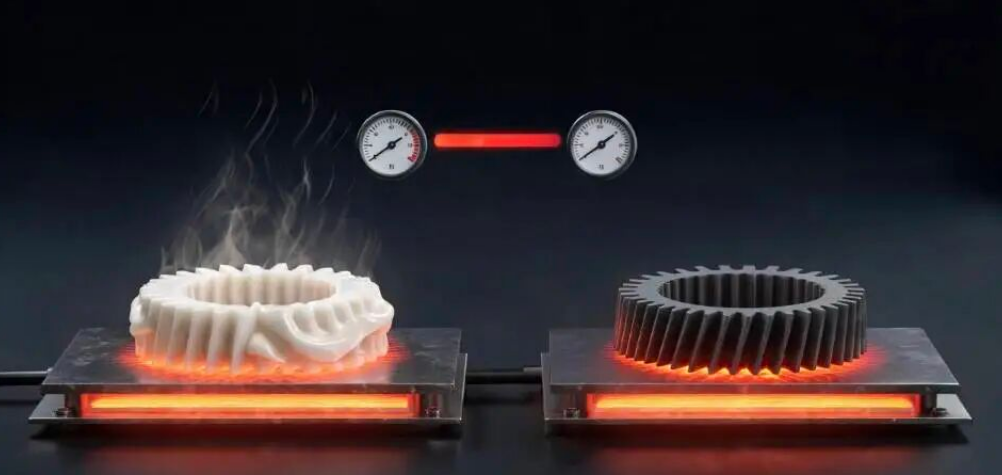
Es por eso que para aplicaciones como componentes automotrices bajo el capó, conectores eléctricos de alta temperatura y piezas industriales resistentes al desgaste,el PA66 es la opción clara, no simplemente una cuestión de preferencia.
En estado seco, el PA66 generalmente supera al PA6 en resistencia a la tracción, módulo de flexión y resistencia al desgaste. Para engranajes de servicio pesado, jaulas de rodamientos y componentes deslizantes resistentes al desgaste (aplicaciones que exigen rigidez, capacidad de carga y resistencia al desgaste), el PA66 es el caballo de batalla.
Pero el PA6 tiene la ventaja en el otro lado: tenacidad y resistencia al impacto. Para componentes sometidos a impactos, piezas flexionadas repetidamente y áreas propensas a agrietarse alrededor de esquinas afiladas o paredes delgadas, el PA6 puede ser la opción más confiable.
La razón vuelve a la cristalinidad: con una menor cristalinidad, las cadenas de polímero tienen mayor libertad de movimiento, lo que permite que el material absorba más energía de impacto y resista mejor la propagación de grietas.
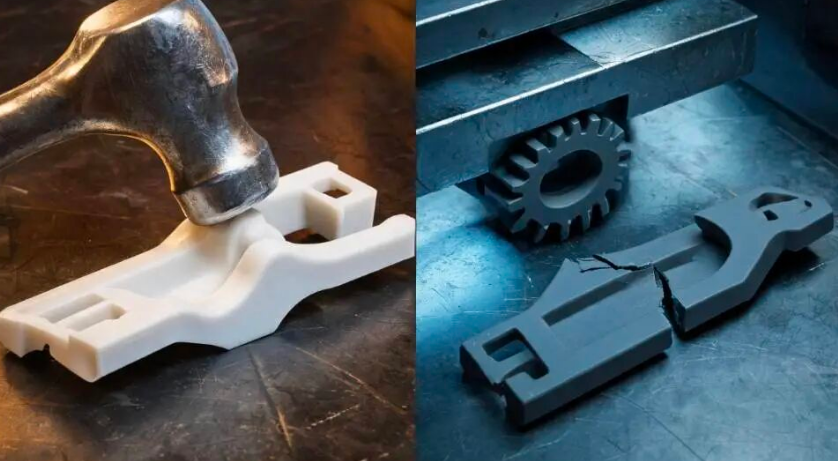
Uno resiste cargas pesadas, mientras que el otro resiste impactos. No se trata de cuál reemplaza al otro; sus modos de falla son diferentes, por lo que los criterios de selección son diferentes.
Ambos tipos de nailon absorben humedad. El PA6 puede alcanzar una tasa de absorción de agua saturada de alrededor del 9,5%, mientras que el PA66 puede alcanzar alrededor del 8,5%. No importa cuán impresionante sea la resistencia en estado seco, la absorción de humedad puede reducir el rendimiento mecánico, y la estabilidad dimensional también se ve afectada.
La gravedad depende en gran medida de la aplicación. Los componentes de precisión son especialmente vulnerables. Si el material se procesa sin un secado adecuado, la resistencia del moldeado puede disminuir significativamente. Si las piezas terminadas no están adecuadamente protegidas contra la humedad, sus dimensiones pueden variar con el tiempo, lo que podría provocar el rechazo del cliente.
Los componentes que soportan carga enfrentan el mismo problema: la absorción de humedad reduce tanto la rigidez como la resistencia, consumiendo el margen de seguridad originalmente incorporado en el diseño.
Este es un desafío que se aplica tanto al PA6 como al PA66, y cualquiera que trabaje con nailon debe tomarlo en serio. Sin embargo, el PA6 absorbe un poco más de humedad, lo que hace que la protección contra la humedad sea aún más importante en aplicaciones que requieren una alta precisión dimensional.
El PA6 tiene un punto de fusión más bajo y una ventana de procesamiento relativamente amplia. Las temperaturas de procesamiento de alrededor de 230–270°C son generalmente suficientes. Es más fácil de procesar y moldear, mientras que su menor costo de material lo hace accesible para fabricantes pequeños y medianos.
El PA66 es más exigente. Las temperaturas de procesamiento generalmente deben alcanzar más de 280°C, con un control cuidadoso tanto de las temperaturas de fusión como de las del molde. Su ventana de procesamiento más estrecha impone mayores exigencias al equipo y al control del proceso. La materia prima también es más cara, y cuando el suministro de adiponitrilo (ADN) se vuelve escaso, los precios del PA66 pueden subir rápidamente.
La diferencia de costo también se reduce a la cadena de suministro: el PA6 se beneficia de una producción de monómeros madura y una capacidad abundante, lo que resulta en precios relativamente estables. El PA66 tiene una cadena de materias primas más compleja y mayores fluctuaciones de suministro, por lo que su prima no está impulsada solo por la marca, sino por la estructura de la industria aguas arriba.
Con el refuerzo de fibra de vidrio, el PA6 conserva su tenacidad y rentabilidad. Sigue un enfoque de "suficientemente bueno para el trabajo", ideal para componentes estructurales ligeramente cargados, soportes generales y carcasas de herramientas eléctricas. El rendimiento mejora significativamente mientras los costos permanecen bajo control.
El PA66 reforzado con fibra de vidrio, por otro lado, lleva la resistencia y la resistencia al calor a otro nivel. Su temperatura de deflexión térmica puede alcanzar alrededor de 250°C, lo que lo convierte en un fuerte candidato para reemplazar componentes metálicos. Los soportes de motor, los engranajes de alta temperatura y las piezas estructurales de carga son aplicaciones típicas donde se requiere un rendimiento de grado de ingeniería.
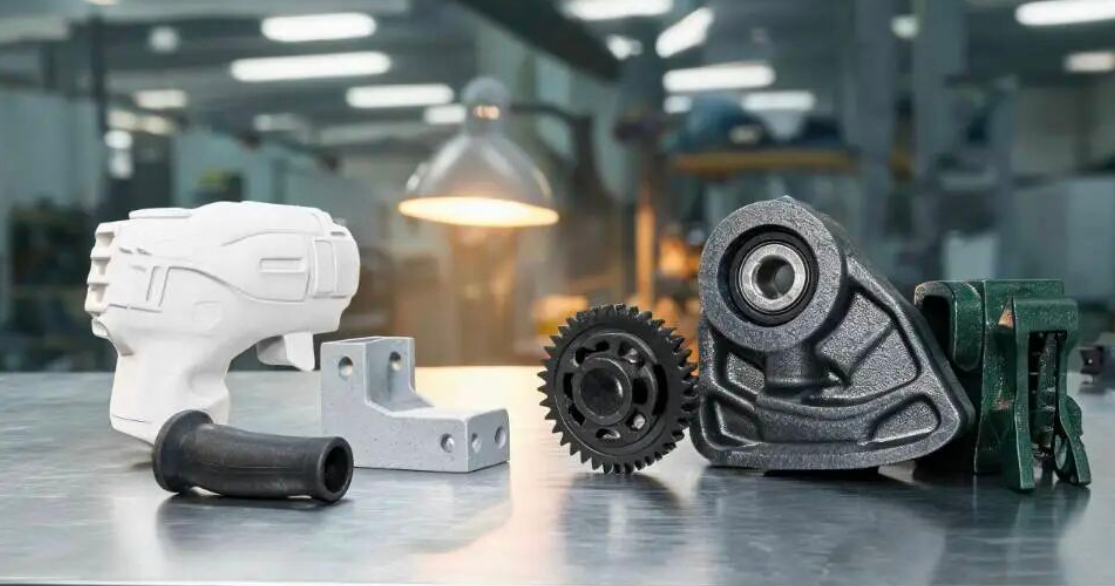
Hay un dicho en el mundo de la ingeniería: "Use PA6 para un trabajo de 60 puntos y PA66 para un trabajo de 90 puntos". Puede sonar un poco directo, pero la lógica detrás de la selección de materiales es sencilla:El PA6 no es inferior; el PA66 simplemente tiene ventajas estructurales inherentes en aplicaciones que requieren alta rigidez y alta resistencia al calor debido a su estructura molecular.
La resina virgen es solo el punto de partida. En la selección de materiales del mundo real, el grado modificado es lo que realmente distingue el rendimiento.
Para conectores eléctricos que requieren retardancia a la llama, el PA66 con clasificación V-0 es una opción estándar. Para clips automotrices que necesitan una alta resistencia al impacto, el PA6 reforzado puede ofrecer una tenacidad sorprendentemente alta. Cuando la presión de costos es alta, los grados de PA6 nacionales que reemplazan a los materiales importados también son una solución común.
Incluso dentro del PA66, los grados ignífugos, reforzados con fibra de vidrio y de alto flujo pueden tener un rendimiento drásticamente diferente. Así que no se centre solo en PA6 frente a PA66: el sufijo del grado importa.
La resina base establece la dirección; la modificación determina el rendimiento.
Entonces, volviendo a la pregunta original: ¿Cuál es la diferencia entre PA6 y PA66?
La diferencia radica en la estructura de la cadena molecular, la cristalinidad, la diferencia de aproximadamente 40 °C en el punto de fusión y su diferente equilibrio entre resistencia y tenacidad.
En última instancia, la selección de materiales se reduce a tres preguntas:
Para aplicaciones de alta temperatura continua, el punto de fusión y la cristalinidad más altos del PA66 proporcionan una ventaja clara que el PA6 no puede reemplazar simplemente.
Para cargas pesadas y alta rigidez, el PA66 tiene ventaja. Para la resistencia al impacto y la tenacidad, el PA6 suele ser la mejor opción. El modo de fallo esperado determina la dirección.
Para aplicaciones a temperatura ambiente y de baja carga donde la eficiencia de costos es importante, el PA6 suele ser más que suficiente. Para aplicaciones de alta temperatura y carga pesada que requieren alta rigidez, el PA66 puede ser una necesidad estructural, no un lujo.
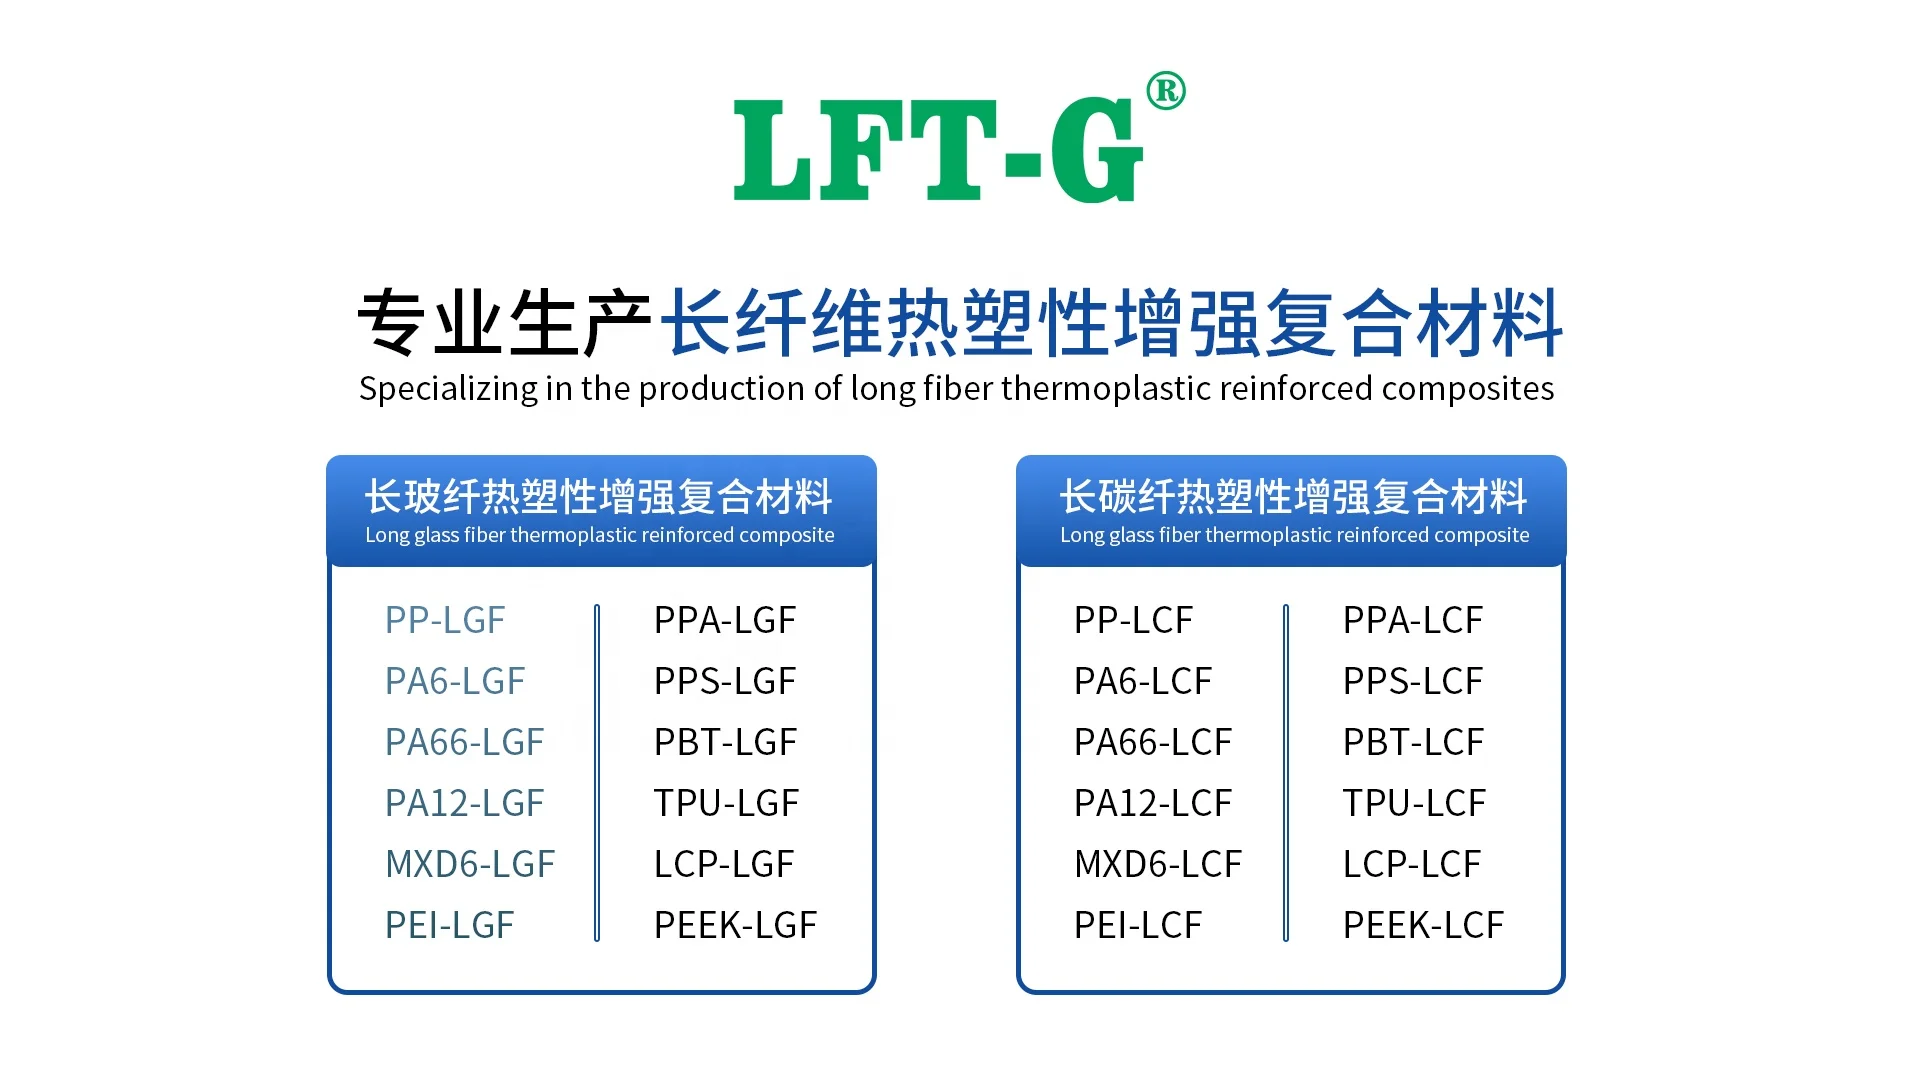
LFT-G se especializa en materiales termoplásticos reforzados con fibra larga, ofreciendo una gama completa de grados de PA6 y PA66 con refuerzo de fibra de vidrio o fibra de carbono, así como opciones ignífugas y reforzadas. Nuestros materiales cubren aplicaciones desde componentes de uso general hasta piezas de alta temperatura y servicio pesado.
¿No está seguro de qué material es el adecuado para su aplicación? Envíenos sus condiciones de funcionamiento, requisitos de rendimiento y parámetros de procesamiento. Nuestro equipo técnico puede evaluar la mejor solución de material basándose en factores que incluyen la cristalinidad, la absorción de humedad y las opciones de modificación. Las solicitudes de muestras también son bienvenidas, lo que le permite validar la idoneidad del material con datos de prueba del mundo real.
Síguenos :


-- Obtener actualizaciones con los últimos temas
 correo electrónico
 español
 English
 français
 Deutsch
 русский
 italiano
 português
 العربية
 日本語
 한국의
 中文