nuevo blog
Los termoplásticos reforzados con fibra larga (LFRT, por sus siglas en inglés) se utilizan cada vez más en aplicaciones de moldeo por inyección donde se requiere un alto rendimiento mecánico. Si bien la tecnología LFRT puede proporcionar una excelente resistencia, rigidez y resistencia al impacto, el método de procesamiento desempeña un papel fundamental en la determinación del rendimiento final que puede alcanzar una pieza moldeada.
Para moldear con éxito LFRT, es esencial comprender algunas de las características únicas de estos materiales. Reconocer las diferencias entre los LFRT y los termoplásticos reforzados convencionales ha impulsado el desarrollo de equipos especializados, diseños de piezas y moldes, y técnicas de procesamiento para maximizar el valor y el potencial de rendimiento de los LFRT.
Para preservar la longitud de la fibra durante el moldeo por inyección de LFRT, es necesario considerar tres áreas clave:la máquina de moldeo por inyección, el diseño de la pieza y el molde, y las condiciones de procesamiento.
La diferencia clave entreLFRTy los compuestos convencionales reforzados con fibra de vidrio corta o picada es lalongitud de la fibraEn los LFRT, las fibras suelen tener la misma longitud que los gránulos. Esto se debe a que la mayoría de los materiales LFRT se fabrican mediante un proceso de pultrusión en lugar de una composición basada en cizallamiento.
Durante la fabricación de LFRT, los haces continuos de mechas de fibra de vidrio sin retorcer se pasan primero a través de una matriz, donde se recubren e impregnan con resina. Después de salir de la matriz, el hilo de plástico reforzado continuo se corta o granula, generalmente en longitudes de 10 a 12 mm. Por el contrario, los compuestos convencionales de fibra de vidrio corta contienen fibras picadas que suelen tener de 3 a 4 mm de largo, y su longitud puede reducirse aún más a menos de 2 mm durante el procesamiento en una extrusora basada en cizallamiento.
La mayor longitud de fibra en los gránulos de LFRT ayuda a mejorar el rendimiento mecánico, particularmente la resistencia al impacto y la tenacidad, mientras mantiene la rigidez. Siempre que las fibras conserven su longitud durante el moldeo, forman un “esqueleto interno” dentro del material, proporcionando un rendimiento mecánico excepcionalmente alto.
Sin embargo, las malas prácticas de moldeo pueden convertir eficazmente un material de fibra larga en un material de fibra corta. Si la longitud de la fibra se reduce significativamente durante el procesamiento, no se puede alcanzar el nivel de rendimiento deseado.
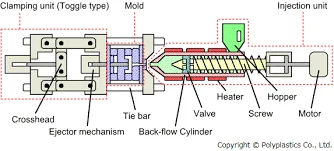
Una de las preguntas más frecuentes sobre elprocesamiento de LFRTes si se puede utilizar el equipo de moldeo por inyección existente para moldear estos materiales. En la mayoría de los casos, el equipo diseñado para procesar compuestos reforzados con fibra corta también se puede utilizar para LFRT. Si bien el equipo de moldeo de fibra corta estándar es adecuado para la mayoría de las piezas y productos de LFRT, ciertas modificaciones en el equipo pueden ayudar a preservar mejor la longitud de la fibra durante el procesamiento.
Un husillo de uso general con la típicaalimentación-compresión-dosificación la configuración es muy adecuada para este proceso. Reducir la relación de compresión en la sección de dosificación puede ayudar a minimizar el cizallamiento que podría dañar las fibras.
Una relación de compresión de la sección de dosificación de aproximadamente 2:1 se considera óptima para los productos LFRT. Por lo general, no es necesario utilizar aleaciones metálicas especiales para el husillo, el cilindro u otros componentes, ya que los LFRT causan menos desgaste que los termoplásticos reforzados con fibra de vidrio corta convencionales.
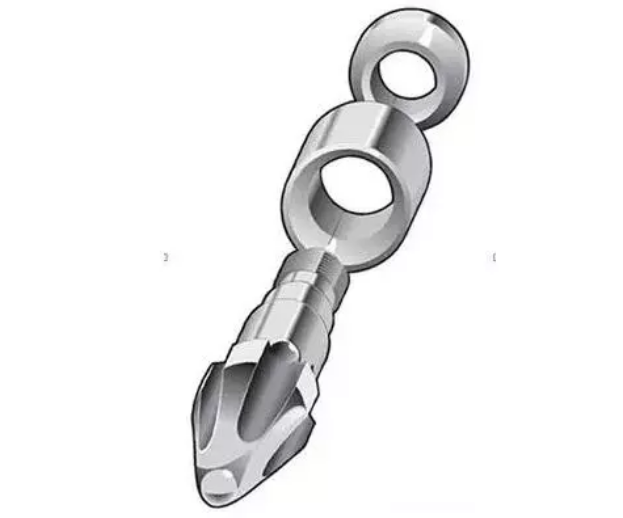
Otro componente que puede beneficiarse de una revisión de diseño es la punta de la boquilla. Algunos materiales termoplásticos son más fáciles de procesar con una punta de boquilla de conicidad inversa, la cual genera un alto nivel de cizallamiento a medida que el material se inyecta en la cavidad del molde. Sin embargo, este tipo de punta de boquilla puede reducir significativamente la longitud de la fibra de los compuestos reforzados con fibra larga.
Además, las aberturas de la boquilla y de la entrada deben tener un tamaño generoso, con un diámetro de al menos 5.5 mm (0.250 pulg.), y no deben tener bordes afilados. Es importante comprender cómo fluye el material a través del equipo de moldeo por inyección e identificar las áreas donde un cizallamiento excesivo puede causar la rotura de la fibra.
Un diseño adecuado de la pieza y del molde también puede desempeñar un papel importante en la preservación de la longitud de la fibra en los LFRT. Eliminar las esquinas afiladas alrededor de las características de la pieza, incluidos los nervios, los resaltes y otros detalles, puede ayudar a prevenir tensiones innecesarias en la pieza moldeada y reducir el daño a la fibra.
Las piezas deben utilizar un diseño de espesor de pared nominal con un espesor de pared relativamente uniforme en toda la pieza. Las grandes variaciones en el espesor de la pared pueden provocar un llenado inconsistente y una orientación no deseada de las fibras dentro de la pieza.
Cuando sean necesarias secciones más gruesas o más delgadas, se deben evitar los cambios bruscos en el espesor de la pared. Dichas transiciones pueden crear áreas de alto cizallamiento que pueden dañar las fibras y convertirse en fuentes de concentración de tensiones. Como regla general, intente colocar la entrada (gate) en la sección más gruesa y permita que el material fluya hacia la sección más delgada, de modo que el final del llenado se ubique en el área más delgada.
Las pautas generales de diseño de plásticos recomiendan mantener el espesor de la pared por debajo de 4 mm (0.160 in.) para promover un flujo suave y uniforme y reducir la probabilidad de marcas de hundimiento y vacíos. Para los compuestos LFRT, el espesor de pared óptimo suele ser de alrededor de 3 mm (0.120 in.), con un espesor mínimo de aproximadamente 2 mm (0.080 in.).
La pieza en sí es solo un aspecto del diseño. Es igualmente importante considerar cómo entra el material en el molde. Se pueden producir daños significativos en las fibras en las áreas de los canales de alimentación (runner) y la entrada (gate) si estas características no están diseñadas adecuadamente para guiar el material hacia la cavidad.
Al diseñar un molde para compuestos LFRT, se prefieren los canales de alimentación de sección circular completa (full-round runners), con un diámetro mínimo de 5.5 mm (0.250 in.). Cualquier diseño de canal de alimentación que no sea una configuración de sección circular completa tendrá esquinas que pueden aumentar la tensión durante el moldeo y dañar el refuerzo de fibra de vidrio. Los sistemas de canal caliente (hot runner) con entradas abiertas son aceptables.
El espesor mínimo de la entrada (gate) debe ser de 2 mm (0.080 in.). Siempre que sea posible, coloque la entrada a lo largo de un borde que no obstruya el flujo de material hacia la cavidad. Para las entradas ubicadas en la superficie de la pieza, puede ser necesario un giro de 90° para evitar la rotura de la fibra y la consiguiente reducción del rendimiento mecánico.
Finalmente, se debe prestar atención a la ubicación de las líneas de soldadura (weld lines) y cómo pueden afectar las áreas de la pieza que estarán sujetas a cargas o tensiones durante el servicio. Se debe utilizar una colocación adecuada de la entrada para mover las líneas de soldadura a áreas donde se esperan niveles de tensión más bajos.
El análisis de llenado de moldes asistido por computadora puede ayudar a determinar dónde se ubicarán estas líneas de soldadura. Luego, se puede utilizar el análisis de elementos finitos (FEA) estructural para comparar las áreas de alta tensión con las ubicaciones de las líneas de soldadura identificadas mediante el análisis de llenado del molde.
Cabe señalar que estas pautas de diseño de piezas y moldes son recomendaciones más que requisitos absolutos. Existen muchos ejemplos de piezas con paredes delgadas, variaciones en el espesor de la pared y características intrincadas o finas que han logrado un buen rendimiento utilizando compuestos LFRT.
Sin embargo, cuanto más se desvíe un diseño de estas recomendaciones, más tiempo y esfuerzo pueden ser necesarios para garantizar que se obtengan todos los beneficios de la tecnología de fibra larga.
Las condiciones de procesamiento adecuadas son fundamentales para el moldeo exitoso de LFRT. Con los parámetros de procesamiento correctos, se pueden producir piezas de LFRT de alta calidad utilizando una máquina de moldeo por inyección de uso general y un molde diseñado correctamente.
En otras palabras, incluso con el equipo y el diseño de molde adecuados, unas condiciones de procesamiento deficientes aún pueden provocar daños en las fibras y pérdida de longitud de las mismas. Esto hace que sea esencial comprender a qué se enfrentarán las fibras durante el proceso de moldeo e identificar las áreas donde puede ocurrir un cizallamiento excesivo.
Primero, contrapresión debe controlarse cuidadosamente. Una contrapresión excesiva introduce fuerzas de cizallamiento elevadas en el material, lo que puede reducir la longitud de la fibra. Considere comenzar con una contrapresión cero y aumentarla solo lo necesario para garantizar que el husillo se retraiga de manera constante durante la plastificación.
Una contrapresión de aproximadamente 1.5–2.5 bar (20–50 psi) es generalmente suficiente para lograr una alimentación constante.
Las velocidades del husillo elevadas también pueden tener un efecto negativo. Cuanto más rápido gira el husillo, mayor es la probabilidad de que material sólido o insuficientemente fundido entre en la sección de compresión del husillo, lo que podría causar daños a la fibra.
Al igual que con la recomendación para la contrapresión, la velocidad del husillo debe mantenerse lo más baja posible, manteniendo al mismo tiempo una recuperación del husillo estable y constante. Se utiliza comúnmente una velocidad de husillo de 30–70 rpm al moldear compuestos LFRT.
Durante el moldeo por inyección, la fusión ocurre a través de los efectos combinados de cizallamiento y calor. Dado que el objetivo al procesar LFRT es proteger la longitud de la fibra minimizando el cizallamiento, generalmente se requiere más calor. Dependiendo del sistema de resina, la temperatura de procesamiento para los compuestos LFRT es típicamente 10–30°C más alta que la utilizada para compuestos reforzados convencionales.
Antes de simplemente aumentar las temperaturas del cilindro en toda la máquina, se debe prestar atención al perfil de temperatura inversa del cilindro. En condiciones normales, las temperaturas del cilindro aumentan a medida que el material se mueve desde la tolva hacia la boquilla. Sin embargo, para LFRT, se recomienda una temperatura más alta en la tolva.
Este perfil de temperatura inversa ayuda a ablandar y fundir los pellets de LFRT antes de que entren en la sección de compresión de alto cizallamiento del husillo, lo que ayuda a preservar la longitud de la fibra.
La consideración final de procesamiento es el uso de material remolido. La molienda de piezas moldeadas o bebederos generalmente resulta en longitudes de fibra más cortas, por lo que agregar material remolido puede afectar la longitud total de la fibra del material.
Cuéntenos sobre su aplicación, el rendimiento mecánico requerido, el sistema de resina, el contenido de fibra y el método de procesamiento. Nuestro equipo puede ayudarle a evaluar soluciones adecuadas de termoplásticos reforzados con fibra larga.
Síguenos :


-- Obtener actualizaciones con los últimos temas
 correo electrónico
 español
 English
 français
 Deutsch
 русский
 italiano
 português
 العربية
 日本語
 한국의
 中文